

我国乙烯工业已进入一个飞速发展的时期。相较于美国、中东等以乙烷为裂解原料,我国乙烯以石脑油为主要裂解原料,成本较高,并副产10%~15%碳九(C9)以上馏分,含有50%以上的芳烃。2018年我国C9总产能达到280万吨,资源总量可观,具备大规模利用条件。近年来,以对二甲苯(PX)-精对苯二甲酸(PTA)-聚酯(PET)-聚酯纤维(涤纶)、聚酯塑料(聚酯薄膜、聚酯包装瓶)为主的芳烃产业链快速发展,而我国芳烃资源短缺,因此应挖掘裂解副产C9以上馏分深度加工的增值潜力,提升产品附加价值,提高石脑油蒸汽裂解竞争力。目前各个企业纷纷挖潜增产芳烃,在此背景下,如何根据裂解C9原料的特点和市场需要,生产多种规格芳烃的技术显得非常重要。
裂解C9组成
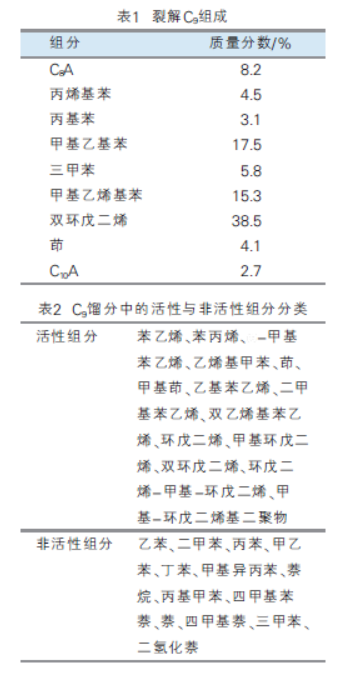
裂解C9馏分约有150多种化学组分,胶质含量高,组分分散,且各组分含量低,沸点非常接近,单组分利用难度大。详见表1。
从合成化学的角度可以将其组成分成两类:活性组分,如苯乙烯、茚、双环戊二烯(DCPD)等,可以聚合成石油树脂或加氢为非活性组分;非活性组分,如烷基苯和稠环芳烃(如茚、二甲苯、萘、甲基萘等),可以作芳烃溶剂或PX生产原料。详见表2。
裂解C9的主要利用途径
生产C9石油树脂
C9石油树脂是一种分子量在300~3000 的低聚物,是C9馏分经过预处理、聚合反应、蒸馏等工艺而生产的一种热塑性树脂。由于具有较低的酸值,混溶性好,耐水、耐乙醇、耐化学品,且化学性能稳定,其可作为促进剂、调节剂、改性剂广泛应用于涂料、油漆、橡胶等行业。但该法生产的石油树脂颜色较深,产品性能不足,需经过加氢处理,而加氢难度大、成本高,所以生产技术有待改进。目前,我国不到30%的裂解C9用来合成石油树脂。
生产高纯度双环戊二烯
C9馏分含有较多的双环戊二烯,含量一般都在30%以上。高纯度双环戊二烯可用于精细化工品生产,如聚双环戊二烯材料、光学有机玻璃材料、环氧树脂、金属有机化合物、二茂铁、金刚烷、戊二醛、乙丙橡胶、高能燃料等产品的合成。目前双环戊二烯大部分用作树脂,或与C9以上组分一起加氢后,作为汽油调和组分利用。
针对C9馏分中双环戊二烯组分的利用,天津大学开展了C9馏分制挂式四氢双环戊二烯的研究。挂式四氢双环戊二烯是综合性能最好的高密度烃燃料,具有较高的热值(39.6 GJ/m3)和较低的冰点(-78℃),可作为火箭燃料,还可用于生产金刚烷、医药中间体、橡胶、润滑油、感光信息技术材料,也可作为溶剂、清洗剂使用。目前,该技术已完成了小试研究,具备了中试研究的条件。经核算,采用裂解C9馏分制挂式四氢双环戊二烯的利润为2.0万~2.5万元/吨。
生产高品质芳烃溶剂
目前大部分企业在用C9馏分合成石油树脂,或抽提双环戊二烯后,消耗了大部分活性组分,剩余一、二段加氢作溶剂油。另有一部分企业将C9馏分切重,切重的组分(<200℃的馏分)通过一段加氢后,饱和了大部分烯烃,可作为高辛烷值汽油调合组分;二段高温加氢脱出硫等杂质和剩余烯烃后,可用作高芳溶剂油等。
中国石油石油化工研究院开发出了适于裂解C9馏分的两段加氢工艺及催化剂,将粗C9馏分脱除重组分后,再经“一段加氢-二段加氢”得到最终产品。一段加氢装置采用石化院研发的LY-2005镍系催化剂,可在较低温度条件下,通过选择性加氢脱除双烯烃、双环戊二烯及其同系物、苯乙烯、茚及其衍生物等,二段加氢催化剂采用Ni-Co-Mo催化剂,在高温条件下,加氢脱除剩余的烯烃、硫等杂质。裂解C9两段加氢后,其色相、溴价、溶解性、腐蚀性等指标均已经满足了芳烃溶剂油的质量要求。采用精密精馏技术或切割方法,可以生产出适应市场需要的多牌号芳烃溶剂油。
C9焦油高值化利用
C9焦油高值化利用分为轻质馏分(<300℃)和重质馏分(>300℃)利用两部分。轻质馏分经精馏-结晶组合工艺得到高附加值产品萘和蒽;其余轻质馏分经过加氢改质工艺制得高档芳烃溶剂油。重质馏分(>300℃)经热聚改质工艺生产出改质沥青,其产品可作为电极粘结剂使用,但目前此方面还处于研究阶段。
综合以上技术分析,建议对C9馏分先切重,切出焦油利用,提取蒽、萘等,或经过加氢精制生产高档芳烃溶剂油;切重的组分(<300℃的馏分)先合成石油树脂,或抽提双环戊二烯,剩余组分经过一、二段加氢,可作为高芳溶剂油、高辛烷值汽油或柴油调和组分,市场前景广阔。
裂解C9以上组分是我国特有的宝贵资源。因此,攻破各个技术难关,形成裂解C9综合利用成套技术,挖掘裂解副产品C9以上馏分深度加工的增值潜力;根据裂解C9原料的特点和市场需要,生产出多种规格的石油树脂、芳烃溶剂油、芳烃及重芳烃、双环戊二烯衍生产品,提升产品附加价值,提高石脑油蒸汽裂解制乙烯工业的竞争力势在必行。